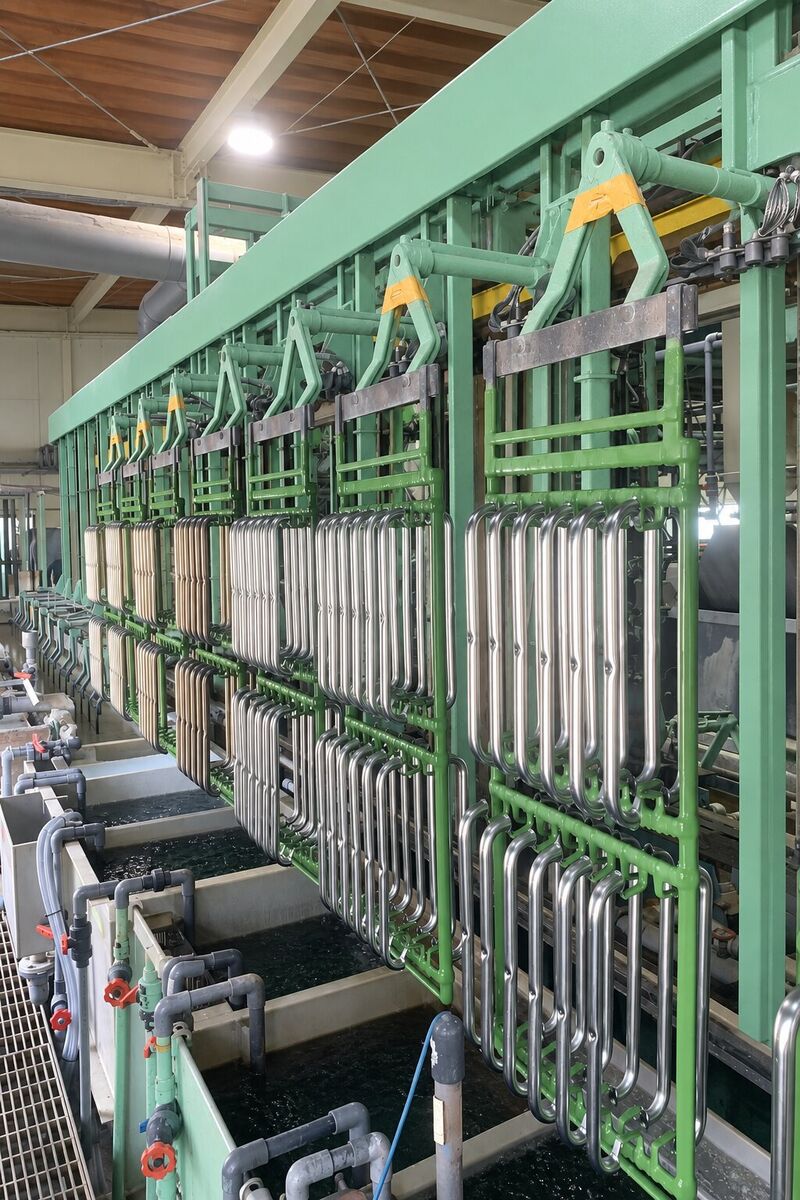
エレベーターラインラック式・静止ライン
部品を1個ずつ治具に掛けて、槽に浸漬させます。
- 部品の大きさ
- 幅400mm以下/高さ900mm以下
- 取付穴
- 治具に取り付けるため、φ6(直径6mm)以上の穴が必要です
- 特徴
- めっき中に部品同士が触れないため、仕上がりのよいめっきができます
- コスト
- 1個ずつ治具に取り付ける手間がかかるため、割高になります
- 向いている依頼
- 比較的大きく、きれいな仕上がりを求める部品
亜鉛めっき(3価クロメート)を、部品の大きさに合わせて2つのラインで行っています。めっきの種類と色、ラインごとの対応寸法、7つの工程、設備と排水処理をまとめました。
亜鉛めっきの上に、3価クロムの薄い膜(クロメート皮膜)をつくって仕上げます。
6価クロムから3価クロム亜鉛めっきへ、全面的に切り替えました。
どちらのラインも全自動のラインです。2つの寸法図は同じ縮尺で、扱える部品の大きさの違いを示しています。
部品を1個ずつ治具に掛けて、槽に浸漬させます。
小さな部品をまとめてバレル(樽)に入れ、回しながらめっきします。
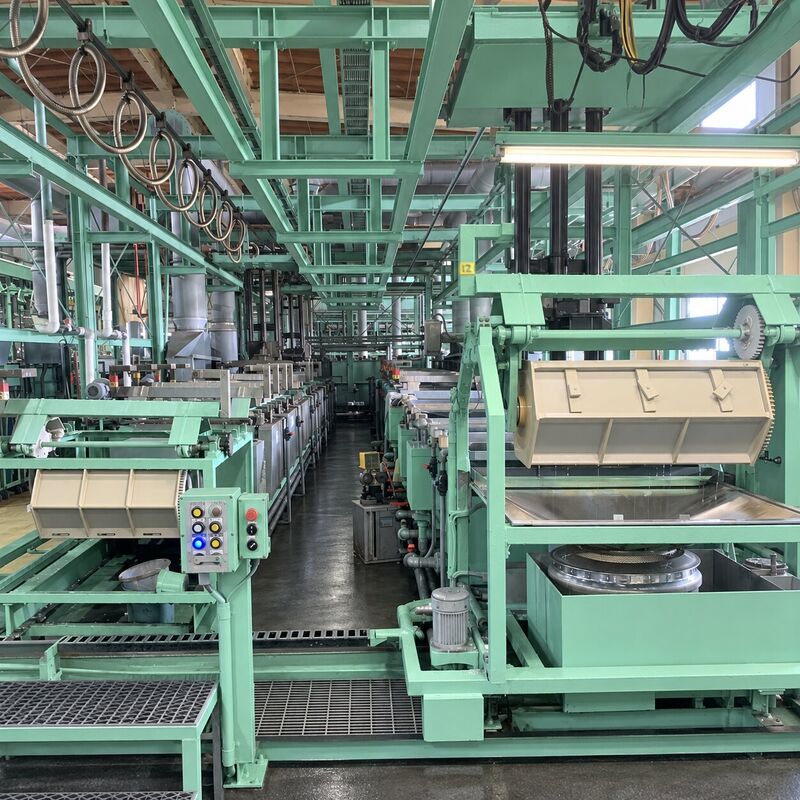
部品は治具やバレルに入ったまま、槽から槽へ順に移されます。油を落とし、さびを取り、亜鉛の膜をつけ、クロメートで仕上げるまでの流れです。
図は、主な7工程を1工程1槽として、エレベーターラインの治具(ハンガー)で描いた模式図です。
部品についた油や汚れを、アルカリ性の液で落とします。油が残っていると、めっきがうまくつきません。
酸の液に浸けて、さびや酸化した膜を溶かし、金属の地肌を出します。
アルカリ性の液の中で電気を流し、表面に出る細かな泡の力で、残った汚れを落とします。めっき前の仕上げの洗浄です。
電気を流す工程
うすい酸に浸けて、前の工程で残ったアルカリを中和し、表面のうすい酸化膜を取って、亜鉛がつきやすい状態にします。
亜鉛を溶かした液の中で電気を流し、部品の表面に亜鉛の膜をつけます。亜鉛が先にさびることで、中の鉄を守ります。
電気を流す工程
うすい硝酸にさっと浸けて亜鉛の表面を整え、次のクロメートがむらなくつくようにします。
3価クロムの液で、亜鉛の上に薄い膜をつくります。亜鉛のさびを防ぎ、ユニクロ・白・黒の色もこの工程で決まります。
エレベーターラインとバレルラインは、どちらも全自動のラインです。排水処理設備は、敷地内の屋外に建っています。
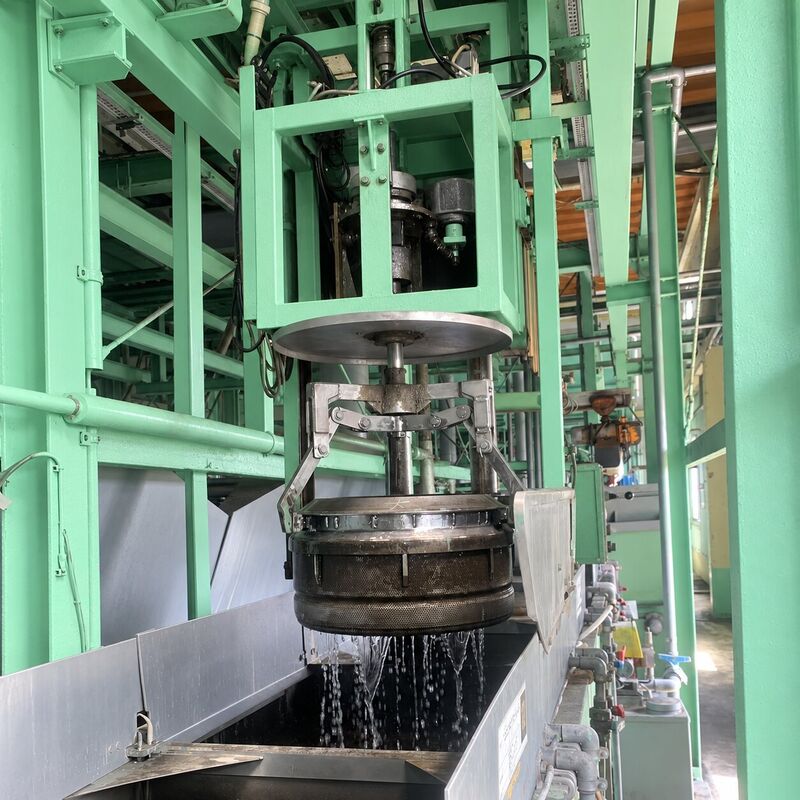
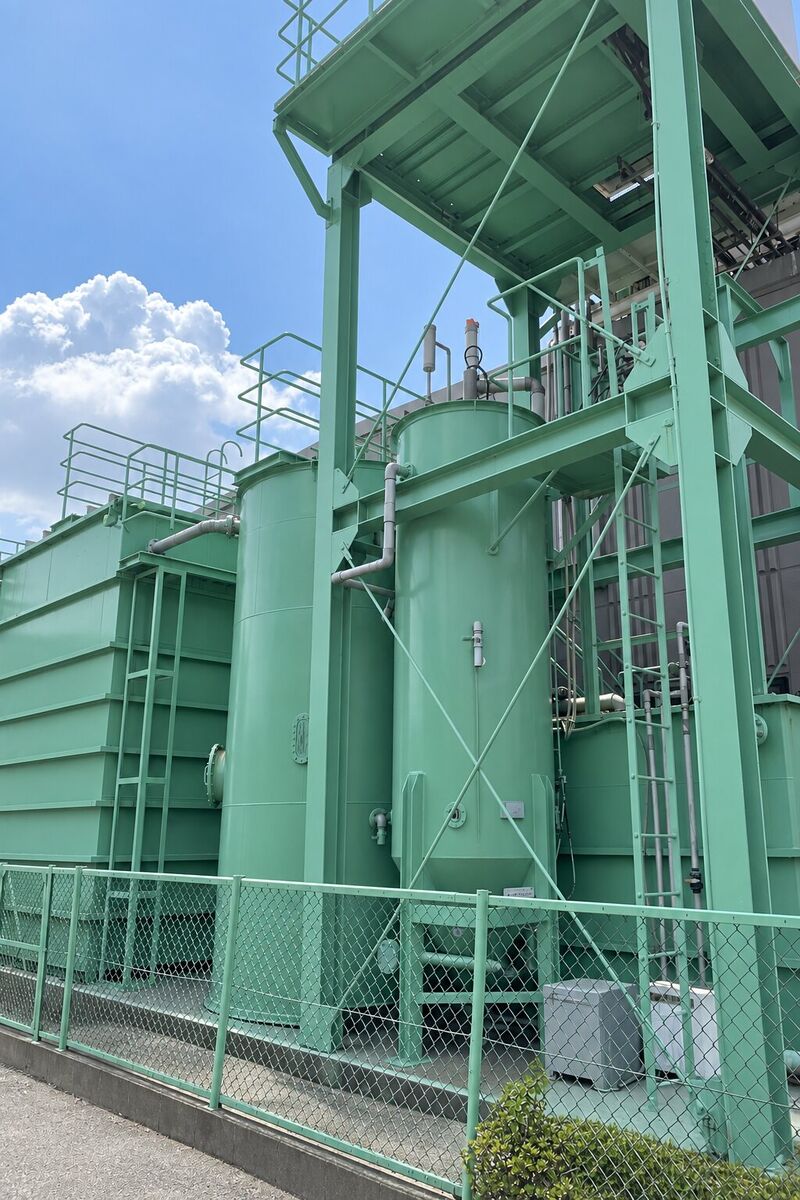
めっきの工程で使った水は、屋外の排水処理設備で処理しています。
めっきの工程で使った水は、敷地内に備えた排水処理設備で処理しています。2002年の工場移転にあわせて設備を整え、2007年に増設しました。
工場移転にあわせて、排水処理設備を整備する。
排水処理設備を増設する。
リサイクル水を、一部の工程で利用しています(SDGs行動宣言の取組)。品質と環境の管理は、ISO 9001・ISO 14001の仕組みで続けています。
部品の大きさ(幅・高さ)と数量、クロメートの色(ユニクロ・白・黒)がわかると、お話がスムーズです。どちらのラインが向いているかも、あわせてご相談ください。